표면처리기술 HC(Hard Coating)
하드코트는 바탕마다 하는 일이 다릅니다. 필름 위에서는 무른 바탕에 경도를 빌려주고 컬과 싸우며, 차량용 PC 위에서는 연필경도 대신 Taber 헤이즈로 성적을 매기고, UTG 위에서는 유리보다 무른 층으로 펜 낙하를 받습니다. 연필 9H도 하중과 바탕을 함께 적지 않으면 비교할 수 없는 숫자입니다.
모래 묻은 손으로 화면을 닦으면 잔기스가 남는다. 같은 주머니에 열쇠를 넣고 다녀도 유리 화면은 대개 멀쩡하다. 긁는 쪽이 긁히는 쪽보다 단단하냐 아니냐가 이 차이를 가른다.
화면 맨 위가 플라스틱이면 그 순서의 한참 아래에 선다. 그래서 **하드코트(HC)**를 얹는다. 그런데 이름은 같아도 바탕에 따라 재료, 굳히는 법, 성적표, 망가지는 방식이 모두 다르다.
이 편은 필름, 성형 플라스틱, 초박막유리(UTG), 강화유리 네 바탕을 질문마다 나란히 놓는다. 무엇으로 만드나, 어떻게 굳히고 붙이나, 무엇으로 성적을 매기나, 어디서 실패하나.
긁힘은 경도 순서로 정해진다
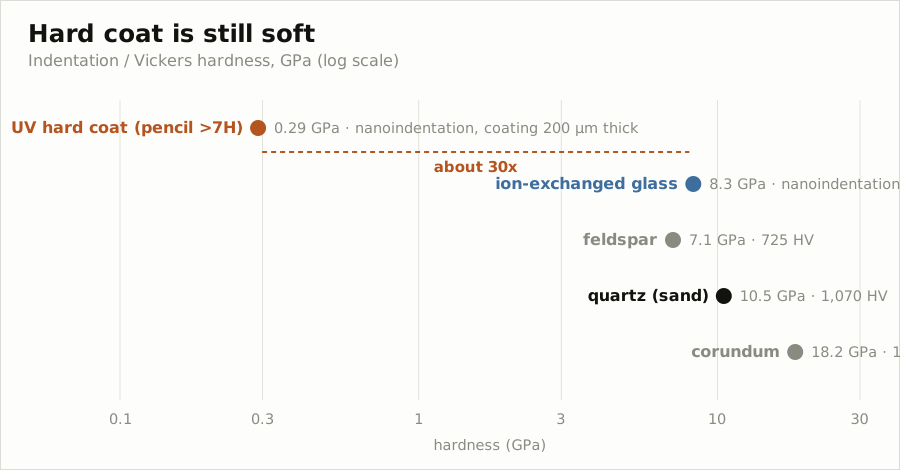
화면보다 단단한 입자만 화면에 홈을 판다. 모래의 주성분인 석영은 비커스 경도 1,070HV, 약 10.5GPa다. 이온교환으로 강화한 커버유리는 나노압입 경도 약 8.3GPa다. 석영이 한 칸 위에 있다.
코닝은 긁힘 방지 유리를 출원하면서 이온교환이 표면 강도는 올려도 경도는 거의 올리지 못한다고 적었다. 유리보다 단단한 물질에는 여전히 긁힌다. 강화는 깨지지 않게 하는 처리이지 긁히지 않게 하는 처리가 아니다.
플라스틱 위 하드코트는 이 사다리에서 훨씬 아래에 있다. 2024년 Nature Communications에 실린 플렉서블 디스플레이용 코팅은 CPI 위에서 750g 연필경도 7H를 넘겼다. 그런데 같은 코팅을 200마이크로미터로 두껍게 만들어 바탕 영향을 지우고 나노압입으로 재면 0.29GPa였다. 유리의 약 30분의 1이다.
그러니 하드코트는 플라스틱을 유리로 바꾸지 못한다. 바탕마다 하드코트가 맡는 일이 따로 있다. 그 이야기를 하기 전에, 하드코트를 말할 때 늘 따라붙는 숫자부터 봐야 한다.
9H는 무엇을 잰 숫자인가
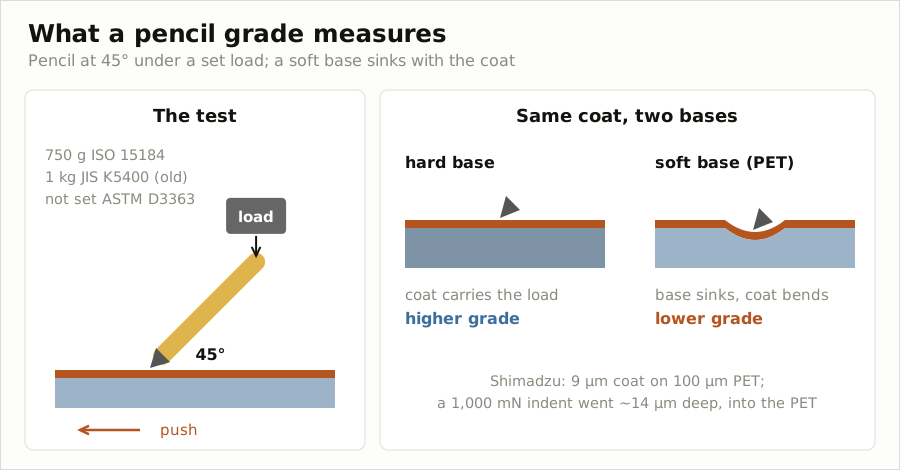
연필경도는 정해진 하중으로 연필심을 45도로 그어 흠이 안 나는 가장 단단한 연필을 적는 값이다. 하중이 규격마다 달라서, 하중을 함께 적지 않은 9H는 다른 9H와 비교할 수 없다.
| 규격 | 하중 | 비고 |
|---|---|---|
| ISO 15184 · JIS K5600-5-4 | 750g | 카트 필수, 6B부터 올라가며 시험 |
| JIS K5400 (옛 규격) | 1,000g | 현행 JIS K5600으로 대체됐지만 특허에 아직 쓰인다 |
| ASTM D3363 | 정하지 않음 | 홈파기 경도와 긁힘 경도를 따로 판정 |
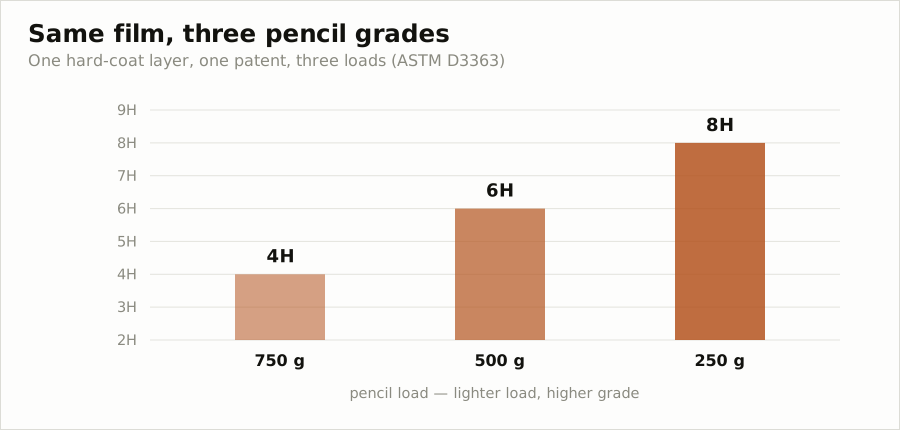
LG디스플레이는 폴더블 커버윈도 특허에서 같은 하드코트층의 연필경도를 하중별로 적었다. 750g이면 4H, 500g이면 6H, 250g이면 8H다. 하중을 3분의 1로 줄이니 네 단계가 올랐다.
규격 이름만으로는 하중을 알 수 없을 때도 있다. BenQ 머티리얼즈는 특허에 「JIS K5400에 따라」라고 적고 하중은 750g으로 쟀다. LG화학은 같은 JIS K5400을 인용하며 1.0kg으로 쟀다. 같은 규격 이름 아래 하중이 다르다.
바탕도 등급을 바꾼다. 시마즈가 PET 100마이크로미터 위에 올린 9마이크로미터 하드코트를 재 보니, 1,000mN으로 누른 압입 깊이가 약 14마이크로미터로 하드코트를 뚫고 PET까지 들어갔다.
연필 하중에서도 무른 바탕이 함께 꺼지고, 하드코트는 그 위에서 따라 휜다. 같은 코팅이라도 바탕이 무르면 등급이 낮게 나온다.
같은 이름, 다른 재료
하드코트라는 이름은 같아도 바탕마다 들어가는 수지가 다르다. 바탕이 얼마나 열을 견디는지, 얼마나 얇은지, 무엇으로 이루어졌는지가 재료를 고른다.
| 바탕 | 대표 재료 | 두께 |
|---|---|---|
| 필름 (PET·TAC·CPI) | UV 아크릴레이트, 실리카 하이브리드, 에폭시 실록산 | 1~25μm. 9H를 노리면 위 80·아래 100μm |
| 성형 PC·PMMA | 열경화 실록산, UV 실리카 변성 | 3~7μm. UV형은 7~15μm |
| UTG | 우레탄아크릴레이트, 실세스퀴옥산 | 3~60μm |
| 강화유리 | 코팅 대신 유리 표면 처리 | 600nm 이하 |
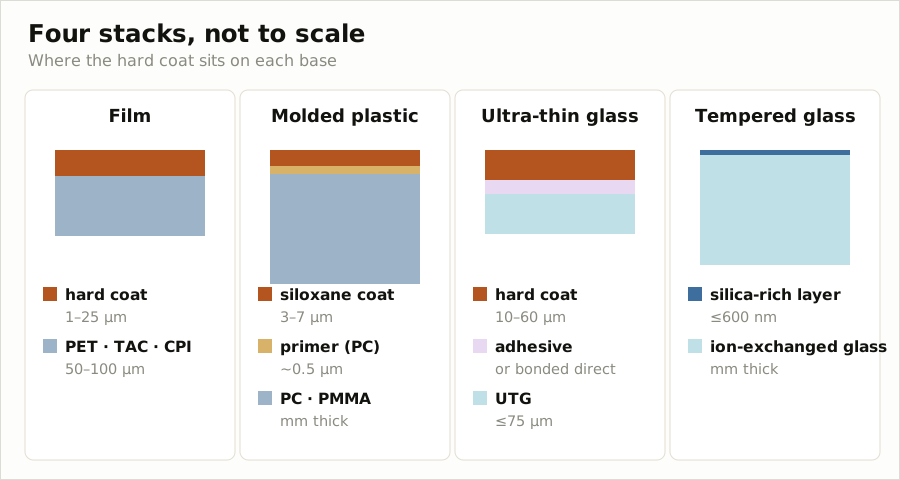
필름 위 재료는 크게 세 갈래다. 첫째는 다관능 아크릴레이트를 자외선으로 굳히는 것이다. 둘째는 여기에 실리카 나노입자를 섞는 것이다. 3M은 지름 5~60나노미터 반응성 실리카를 30~68중량% 넣은 1~10마이크로미터 코팅이 1kg 하중 4H 연필에 금이 가지 않았다고 출원했다.
같은 출원에서 입자 표면의 반응기 비율이 성패를 갈랐다. 표면이 전부 반응하는 입자는 접을 때 약했고, 전혀 반응하지 않는 입자는 문지르면 닳았다. 반응기를 1~3몰%만 남긴 입자가 둘을 함께 잡았다.
셋째는 에폭시 실록산이다. 아크릴처럼 라디칼이 아니라 양이온으로 고리를 열며 굳는다. KAIST 배병수 교수 연구실이 이 계열로 PET 위 9H를 보고했고, 코오롱인더스트리와 LG화학의 하드코트 특허도 이 계열을 쓴다.
성형 플라스틱 위에서는 열로 굳는 실록산이 오래된 주류다. 모멘티브와 SDC 테크놀로지스의 차량·외장용 하드코트가 이 계열이고, 권장 두께는 3~7마이크로미터로 필름 위보다 얇다.
헤드램프 렌즈용으로는 자외선으로 굳는 실리카 변성 코팅도 쓰인다. 차량 유리창용 PC에는 실록산 위에 플라즈마로 산화규소층을 한 겹 더 올리기도 한다.
같은 「실록산」이라도 필름 위와 성형품 위는 굳는 방식이 다르다. 필름 위 에폭시 실록산은 자외선이 만든 양이온으로 굳고, 성형품 위 실록산은 오븐에서 시간을 들여 굳는다.
UTG 위에는 다시 다른 재료가 올라간다. 코닝은 6관능 우레탄아크릴레이트를, 홍콩 나노·첨단소재연구원(NAMI)은 실세스퀴옥산을 썼다. 강화유리 위에 마이크로미터 두께 고분자 하드코트를 올렸다는 공개 근거는 찾지 못했다.
굳히는 조건은 바탕이 정한다
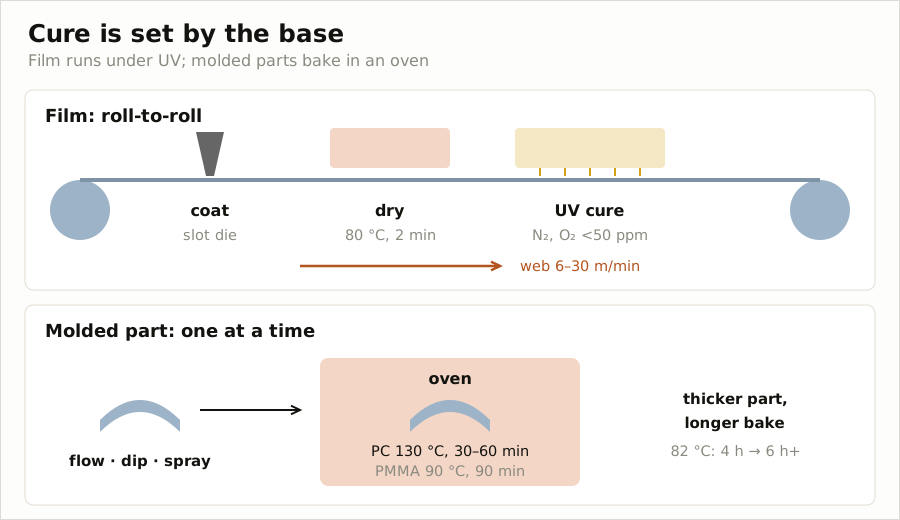
필름은 자외선 아래를 흘러가며 굳고, 성형품은 오븐에서 한 시간 넘게 굽는다. 얇은 필름은 오래 데우면 변형되고, 두꺼운 성형품은 부품 온도를 기준으로 굽는 시간을 정한다.
필름은 롤투롤로 흘러가며 굳는다. BenQ 실시예는 80℃ 오븐에서 2분 동안 용제를 날리고 자외선 298mJ/cm²로 굳혔다. 3M은 슬롯다이로 PET 웹에 분당 6~30미터 속도로 발랐다.
아크릴 계열은 공기 중 산소가 표면 경화를 방해한다. 그래서 질소로 산소를 밀어낸다. BenQ는 질소 분위기에서, 3M은 산소 50ppm 미만에서 굳혔다.
성형품은 부품 하나씩 흘림·담금·분무로 바른 뒤 오븐에 넣는다. 모멘티브는 PC용을 부품 온도 130℃에서 30~60분, PMMA용을 90℃에서 90분 굽게 했다. PMMA용 제품을 PC에 쓰려면 126℃ 이상에서 구우라고 적었다.
PMMA용 90분은 두께 4mm 판 기준이고, 더 두꺼우면 더 오래 굽는다. SDC의 PMMA용 실록산은 82℃에서 4시간, 두께 1/2인치 판은 6시간 넘게 굽는다.
자외선으로 굳히는 성형품용 코팅도 필름과는 조건이 다르다. 모멘티브 헤드램프용은 부품 표면을 65~95℃로 예열한 뒤 자외선 3~8J/cm²를 쬔다. 적힌 숫자로 필름 실시예의 10배 이상이다.
붙이는 법도 바탕이 정한다
PC에는 프라이머가 필요하다. 모멘티브는 PC용 실록산 아래에 0.5마이크로미터 프라이머를 깔고, 그 역할을 하드코트 부착, 내수성, 자외선 저항 셋으로 적었다. PMMA용은 프라이머 없이 붙는다.
자외선 경화형은 프라이머 대신 코팅이 PC 표면 속으로 스며들어 얽힌 층을 만든다. 모멘티브는 이 층의 권장 두께를 1.5~5.5마이크로미터로 하드코트 두께와 따로 적었다.
UTG는 둘로 갈린다. 코닝 특허의 하드코트는 UTG 위 투명 점착층 위에 붙는다. NAMI는 점착층 없이 실세스퀴옥산의 규소·산소 골격이 유리 표면에 직접 결합한다고 적었다. 유리도 규소·산소 골격이다.
붙었는지 묻는 시험은 바탕이 달라도 비슷하다. 코팅에 바둑판 칼집을 내고 테이프로 뜯는다. 모멘티브 PMMA용은 65℃ 물에 240시간 담근 뒤 최고 등급(GT0)이었고, NAMI는 95℃ 물에 30분 뒤 4B 이상을 청구했다.
성형품 데이터시트에는 왜 연필경도가 없나
차량 디스플레이 커버렌즈나 헤드램프 같은 두꺼운 PC·PMMA 부품의 하드코트 데이터시트에는 연필경도가 아예 없는 경우가 많다. 성적표가 바탕마다 다르기 때문이다.
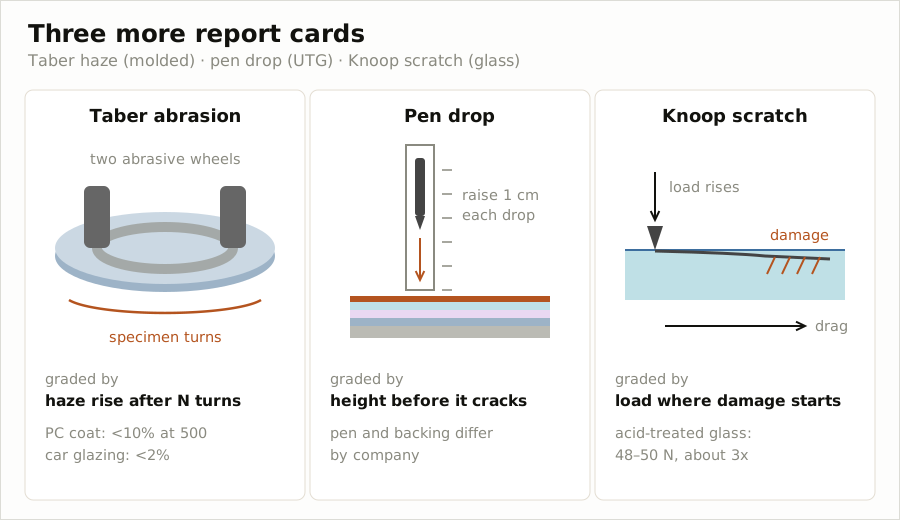
| 바탕 | 성적표 | 예 |
|---|---|---|
| 필름 | 연필경도, 스틸울 | 750g 9H · 스틸울 뒤 접촉각 |
| 성형 PC·PMMA | Taber 헤이즈, 내후 시간 | 500회 헤이즈 증가 10% 미만 |
| UTG | 펜 낙하 높이 | 맨 UTG의 2배·4배 |
| 강화유리 | 누프 긁힘 문턱 | 처리 전의 약 3배 |
필름의 성적표는 시험 여럿을 한 장에 묶는다. 동우화인켐은 폴리이미드 100마이크로미터 위 10마이크로미터 하드코트를 다섯 가지로 쟀다. 연필은 500g으로 다섯 번 그어 두 번 이상 흠이 나면 불합격으로 쳤다.
스틸울은 #0000에 1kg을 얹어 열 번 왕복한 뒤 흠 개수를 셌다. 부착은 1mm 간격 칼집으로 낸 100칸 중 남은 칸 수로, 컬은 10×10cm 시편 네 모서리 높이의 평균으로 쟀다. 굽힘은 면 사이 6mm로 반을 접어 봤다.
같은 「컬 합격」도 회사마다 잣대가 다르다. LG화학은 15×20cm 시편 모서리 5mm 미만을, 동우화인켐은 10×10cm 네 모서리 평균 20mm 이하를 가장 좋은 등급으로 두었다. 연필 하중도 750g과 1kg에 500g이 더해졌다.
성형품의 성적은 Taber 마모 시험 뒤의 헤이즈 증가로 매긴다. 시편을 돌리며 연마재 바퀴 두 개를 얹어 정해진 횟수만큼 문지르고, 뿌옇게 된 정도를 ASTM D1003 헤이즈로 잰다.
모멘티브 PC용은 CS-10F 휠 500g으로 500회 문질러 헤이즈 증가가 10% 미만이다.
같은 회사 PMMA용은 500회 2%, 1,000회 5%였다. 차량 유리창용은 더 엄격하다. 엑사텍은 특허에서 차량 유리창의 미국 기준을 헤이즈 증가 2% 미만으로 적었다.
모멘티브는 PMMA용을 2시간으로 더 오래 구우면 1,000회 뒤에도 2%를 맞출 수 있다고 적었다. 굽는 시간이 성적표에 그대로 찍힌다.
또 하나의 성적표는 햇빛이다. 모멘티브 헤드램프용 코팅은 르노·PSA 제논 내후 시험 3,000시간과 폭스바겐 PV 3929 4,500시간을 넘겼다고 적었다. SDC는 애리조나 3년 노출 뒤에도 부착 100%를 밝혔다.
차 안의 조건도 따로 있다. 대형 계기판은 햇빛을 받으면 부위에 따라 표면이 약 75~105℃까지 오른다는 측정이 있다. 선크림과 핸드크림이 묻은 채 80℃에서 24시간 두는 시험도 따로 있다.
UTG의 성적표는 펜 낙하다. 펜을 관에 넣어 1cm부터 높이를 올려 가며 떨어뜨리고, 금이 가기 직전 높이를 적는다. 코닝은 20cm까지 1cm씩, 그 위로는 2cm씩 올리고 0.2mm 넘는 흠이 보이면 실패로 쳤다.
코닝은 맨 UTG의 2배 이상, NAMI는 4배 이상을 청구했다.
그런데 두 회사가 떨어뜨린 펜이 다르다. 코닝은 끝에 0.7mm 텅스텐카바이드 볼이 달린 5.73g 볼펜을 썼고, 시료 밑에 PET 100마이크로미터와 점착층 50마이크로미터를 대 알루미늄판에 놓았다.
NAMI는 끝이 0.5mm인 12g 펜심을 썼다. 배수는 각자 맨 UTG 대비라 2배와 4배를 나란히 비교할 수 없다. 9H에 하중을 적어야 하듯, 펜 낙하에는 펜과 받침을 적어야 한다.
필름은 말리고, 성형품은 잔금이 간다
실패하는 방식도 바탕을 따른다. 얇은 필름은 코팅이 줄어드는 힘에 끌려 말린다. 두꺼운 성형품은 말리지 않는 대신 성형 때 남은 응력에서 잔금이 간다.
필름의 숙제는 컬이다
굳으면서 줄어드는 코팅을 얇은 필름 한쪽에 바르면 필름이 그쪽으로 말린다. LG화학은 특허에 **「아크릴 계열 수지는 경화수축이 커 심각한 컬을 일으키므로 양면 코팅이나 얇은 코팅이 필요하다」**고 적었다. 필름 위 하드코트를 두껍게 쌓지 못하는 첫 번째 이유가 이것이다.
같은 특허가 필름 위 9H의 값을 보여 준다. LG화학이 1.0kg에서 9H를 낸 필름은 PET 50마이크로미터 위에 윗면 80, 아랫면 100마이크로미터를 바른 전체 230마이크로미터였다. 하드코트가 필름보다 세 배 넘게 두껍다.
한쪽 면만 바른 비교예도 9H였지만, 15×20cm 시편 모서리가 10mm 넘게 들려 컬 판정에서 떨어졌다. 등급은 같아도 한 면에만 바르면 쓸 수 없는 필름이 된다.
얇게 발라도 컬은 생긴다. 3M은 PET 75마이크로미터 위에 아크릴 하드코트 10마이크로미터를 굳힌 필름이 반지름 5cm로 말렸다고 측정했다. 후지필름도 TAC 80마이크로미터 위 9마이크로미터 하드코트의 곡률을 같은 수준으로 쟀다.
같은 코팅을 바탕만 바꿔 올리면 얼마나 말릴까. 층을 쌓은 보의 굽힘 모델로 계산해 보았다. 코팅이 굳으며 줄어드는 정도는 3M의 측정값에 맞췄고, 같은 값으로 후지필름의 TAC 측정값을 계산하면 4% 안에서 맞는다.
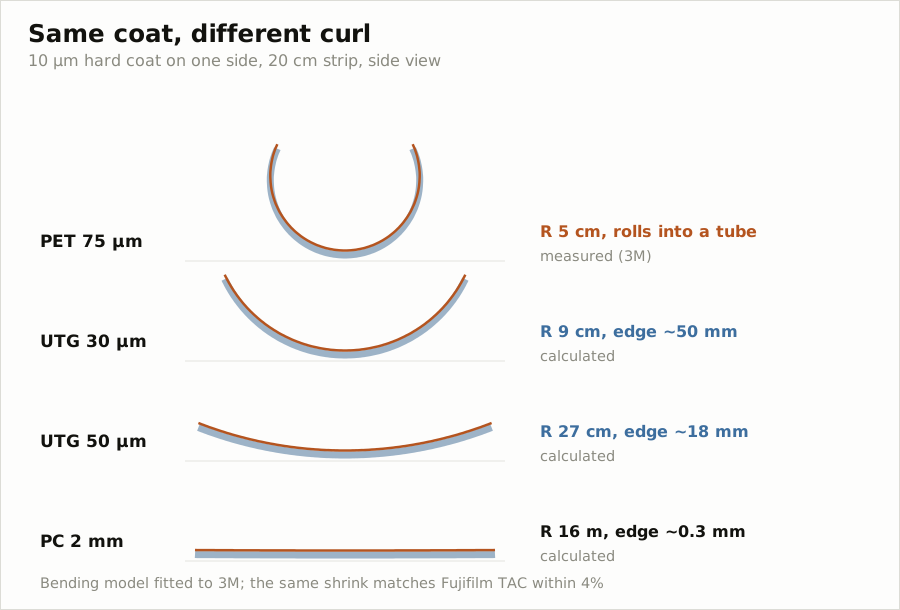
PC 2mm 위에서는 같은 코팅인데 거의 평평하다. 곡률이 PET의 약 330분의 1이다. 바탕이 27배 두꺼우면 굽히기는 그 세제곱만큼 어려워진다. 성형품 위 하드코트가 컬을 걱정하지 않는 이유다.
UTG 50마이크로미터 위에서는 곡률이 PET의 약 5분의 1로 준다. 유리의 탄성률이 PET의 약 15배여도 얇아서 완전히 막지는 못한다. 30마이크로미터 UTG라면 PET의 절반 넘게 말린다. 유리 위 하드코트도 컬과 무관하지 않다.
컬을 잡는 네 가지 길
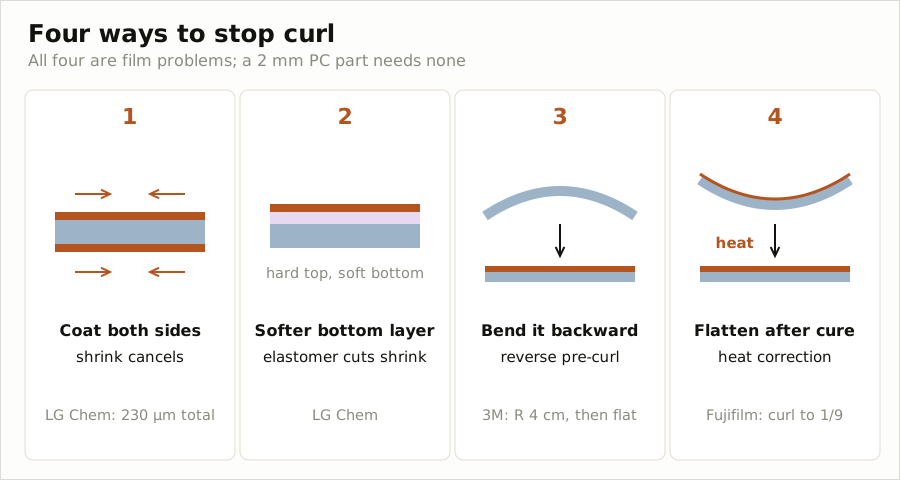
첫째는 양면에 바르는 것이다. 위아래가 같은 만큼 줄어들면 두 힘이 서로 상쇄돼 어떤 바탕에서도 평평해진다. LG화학의 230마이크로미터 필름이 이 방식이다.
둘째는 바탕에 닿는 층을 덜 줄어들게 하는 것이다. LG화학은 아래층에 엘라스토머를 섞어 에폭시 실록산이 굳으며 줄어드는 정도를 낮췄다.
셋째는 굳히기 전에 반대로 굽혀 두는 것이다. 3M은 코팅하기 전에 PET 웹을 반대 방향으로 반지름 4cm로 굽혀 두었다. 그 뒤 같은 조건으로 바르고 굳히자, 반지름 5cm로 말리던 필름이 길이·폭 방향 모두 거의 평평하게 나왔다.
넷째는 굳힌 뒤 펴는 것이다. 후지필름은 열을 가해 펴는 교정 공정으로 TAC 필름의 곡률을 9분의 1까지 낮췄다. 넷 모두 필름에서만 드는 수고다. PC 2mm 위라면 아무것도 하지 않아도 평평하다.
성형품의 숙제는 크레이징과 황변이다
두꺼운 판은 컬이 거의 없다. 대신 크레이징이 숙제다. 사출 성형에서 남은 응력 위에 용제가 든 코팅을 바르면 잔금이 간다. 모멘티브는 PC 부품의 초기 응력을 1,000psi 미만으로 관리하고, 넘으면 두께 2.5mm당 130℃에서 30분 어닐링하라고 적었다.
성형품 공정에는 세정도 따로 붙는다. 모멘티브 PMMA용은 클래스 10,000 이상의 청정실에서 바르고, 바르기 전에 이온화한 공기로 먼지를 날리라고 적었다. 오븐에서 한 시간을 굽는 동안 붙은 먼지는 그대로 굳는다.
햇빛은 PC를 노랗게 만든다. 그래서 프라이머와 하드코트 안에 자외선 흡수제를 넣는다. 앞에서 본 내후 시험 수천 시간은 결국 이 층이 얼마나 오래 버티는지를 묻는 시험이다.
곡면은 성형한 뒤에 굳힌다
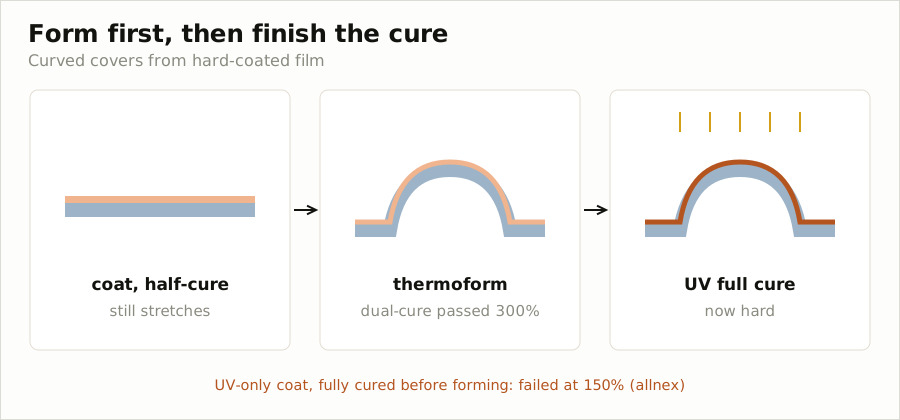
곡면 커버는 하드코트를 입힌 필름을 열로 성형해 만들기도 한다. 다 굳은 하드코트는 늘어나지 않으니 성형 전에 반만 굳히고 성형 뒤에 자외선으로 마저 굳힌다. 올넥스 자료에서 이 방식의 코팅은 300% 늘려도 통과했고, 자외선으로만 굳힌 코팅은 150%에서 실패했다.
반대로 먼저 굳히고 성형하는 길도 있다. 코베스트로는 PC 위에 PMMA층을 함께 압출한 필름에 하드코트를 미리 굳혀 성형했다. 같은 회사의 다른 특허는 이런 성형용 하드코트 PC 필름의 시판품으로 자사 Makrofol TP 278과 맥더미드 오토타입의 XtraForm을 들었다.
여기서 하드코트를 3에서 6마이크로미터로 늘려도 연필경도는 그대로였고, PMMA층을 15에서 65마이크로미터로 늘리자 HB에서 2H로 올랐다. 등급을 정한 것은 하드코트보다 그 아래 바탕이었다.
AF·AG·AR은 하드코트 위에 선다
2부에서 본 표면 코팅 대부분은 필름 위 하드코트를 바닥으로 깐다. 반사방지(AR) 저굴절층이 대표적이다. 속 빈 실리카로 만든 저굴절막은 하드코트 위에서 연필경도 H였고, 맨 TAC 위에서는 6B에도 못 미쳤다.
후지필름이 공개한 반사방지 필름도 TAC 위에 1~30마이크로미터 하드코트를 먼저 깔고, 그 위에 수십~ 백 나노미터 두께의 중·고·저굴절층 셋을 바른다. 나노미터 막은 스스로 버티지 못하고 바닥의 경도를 빌린다.
눈부심 방지(AG)는 하드코트 그 자체인 경우가 많다. 닛토덴코의 AG 필름은 하드코트 수지 안에 입자를 분산해 표면 거칠기 Ra 0.05~0.15마이크로미터를 만든다. 같은 층이 경도와 거칠기를 함께 맡는다.
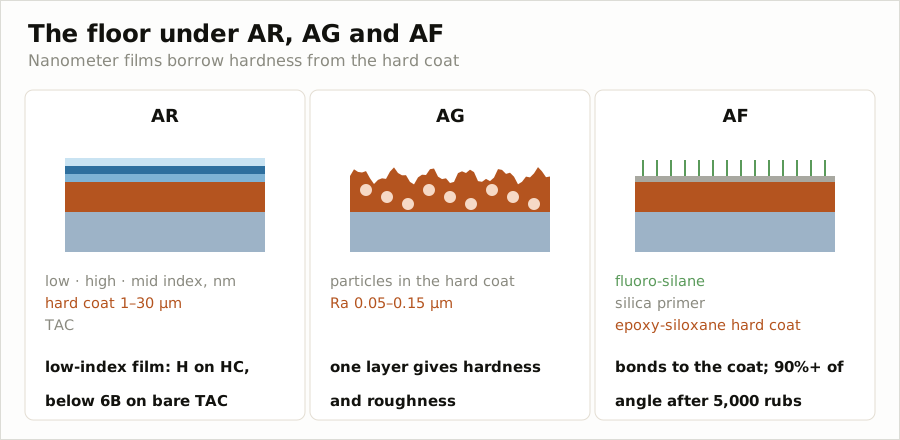
지문방지(AF)는 하드코트 표면과 화학적으로 붙어야 오래간다. KAIST 연구진은 에폭시 실록산 하드코트에 실리카 프라이머를 한 겹 올려 불소 실란이 붙을 자리를 늘렸고, 스틸울 5,000회 뒤에도 접촉각의 90% 이상이 남았다고 보고했다.
UTG 위에서는 하드코트 한 층이 지문방지까지 맡기도 한다. NAMI는 하드코트 표면의 물 접촉각이 처음 110도 이상이고, #0000 스틸울을 2.45N/cm²로 2,500회 문지른 뒤에도 90도 이상이라고 청구했다.
그림 1의 Nature Communications 코팅도 제목에 「올인원 다기능 코팅」을 내걸었다. 층을 따로 쌓던 기능을 하드코트 한 층에 모으려는 흐름이다. 이 흐름은 다음 편에서 다시 만난다.
유리 위에서는 왜 더 무른 층이 이기나
유리 위에서는 단단함을 더하는 것이 답이 아니었다. 강화유리도 UTG도 표면을 오히려 유리보다 무르게 만드는 쪽으로 갔다.
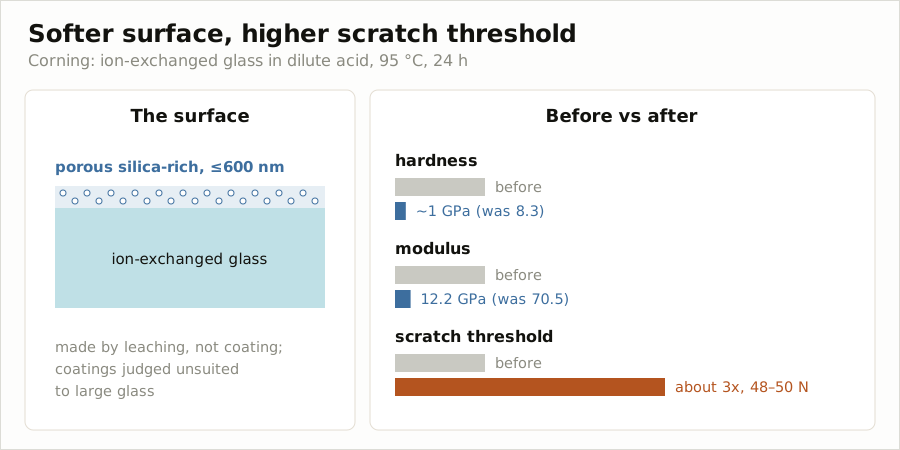
코닝은 유리 위에 하드코트를 올리는 방식을 두고 비용, 확장성, 투명도 손실 때문에 큰 면적 유리에는 맞지 않는다고 적었다. 대신 이온교환한 유리를 95℃ 묽은 산에 24시간 담가 성분 일부를 녹여 냈다.
그러면 표면 600나노미터 이하에 실리카가 풍부한 다공질 층이 남는다. 이 층은 원래 유리보다 무르다. 나노압입 경도가 약 8.3GPa에서 약 1GPa로, 탄성률이 70.5GPa에서 12.2GPa로 떨어졌다.
그런데 누프 압자로 긁어 손상이 시작되는 하중은 약 48~50N으로 처리 전의 약 3배가 됐다. 코닝은 유리 조성 다섯 가지에서 이 값이 최대 4배까지 올랐다고 적었다. 긁힌 뒤의 강도도 지켰다. 처리한 유리는 40N으로 긁혀도 강도를 유지했고, 처리 전 유리는 약 25N까지였다.
UTG 위 하드코트도 같은 방향이다. 하는 일이 긁힘 방지가 아니라 충격 흡수다. 이미 단단한 유리 위에 무른 층을 얹어 펜 끝 같은 날카로운 충격을 받아 낸다.
코닝은 75마이크로미터 이하 UTG 위에 6관능 우레탄아크릴레이트 하드코트 10~60마이크로미터를 붙인 구조를 출원했다. 연필경도 8H 이상이면서 펜 낙하 높이가 맨 UTG의 2배 이상이고, 5mm 이하 반경으로 접힌다.
삼성디스플레이는 30~70마이크로미터 UTG 위에 압입경도 15~40HV, 두께 3~30마이크로미터 하드코트를 둔 구조를 출원했다. GPa로 옮기면 0.15~0.39GPa로, 그림 1의 하드코트와 같은 자릿수다.
실제 갤럭시 Z 시리즈는 위에서부터 교체할 수 있는 보호필름, UTG 위 보호층, UTG 순서로 쌓인다고 삼성이 공식 안내한다. 각 층의 재질과 두께는 공개하지 않았다.
단단할수록 좋은 것은 바탕이 무를 때 이야기다. 바탕이 필름이면 하드코트는 경도를 빌려준다. 바탕이 유리면 하드코트는 거꾸로 더 무른 쪽에서 유리를 지킨다.
네 바탕을 한 장에
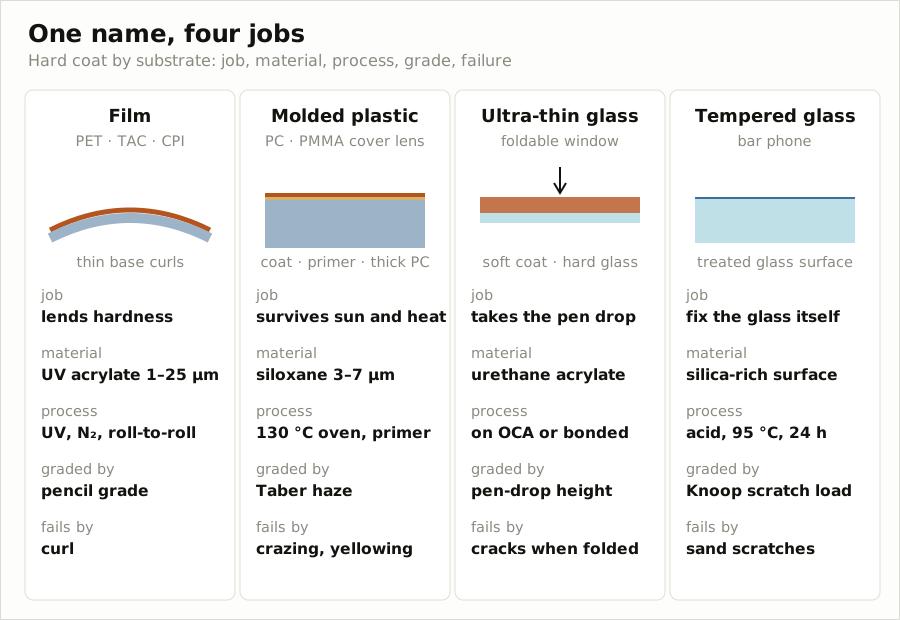
필름 위 하드코트는 경도를 빌려주고 컬과 싸운다. 성형 플라스틱 위 하드코트는 햇빛과 열을 견디고 크레이징과 싸운다. UTG 위 하드코트는 유리보다 무른 층으로 충격을 받는다.
강화유리는 코팅보다 유리 표면 자체를 고쳤다. 연필 9H도, 펜 낙하 몇 배도, 하중과 바탕을 함께 적어야 비교할 수 있는 숫자다.
하나가 남았다. 폴더블 화면의 하드코트는 접혀야 한다. 두껍게 바르면 등급은 오르지만 접을 수 있는 반경이 커진다. 다음 편은 접히는 하드코트, 플렉서블 HC를 본다.